

كيفية استبدال خط حاقن الوقود؟
استبدال أ خط حاقن الوقود يتضمن خمس خطوات أساسية: التأكد من مواصفات خط الاستبدال الصحيح، وتخفيف ضغط نظام الوقود المتبقي، وفصل الخط القديم عند كل من نهاية المضخة/القضيب المشترك ونهاية الحاقن باستخدام مفتاح الربط بالحجم الصحيح، وتثبيت الخط الجديد يدويًا قبل تدوير صواميل الوحدة إلى القيمة المحددة، والتحقق من كل اتصال بحثًا عن التسريبات بعد إعادة تشغيل المحرك. لأن أ خط حاقن الوقود (يُسمى أيضًا أنبوب حقن الوقود عالي الضغط) يعمل تحت ضغط شديد وسريع للدوران، مما يتوافق مع تصنيف الضغط الدقيق والقطر والطول وهندسة الانحناء للخط الأصلي أكثر بكثير مما هو عليه بالنسبة لمعظم أنابيب السيارات الأخرى. يستعرض هذا الدليل الأنواع الشائعة لخطوط حاقن الوقود، وكيفية تصنيعها، ومكان استخدام كل نوع، ومقارنة تفصيلية بين تكوينات الخطوط، وإجراءات الاستبدال والصيانة الكاملة، والإجابات على الأسئلة الشائعة، مما يمنح الفنيين ومشغلي الأساطيل ومشتري قطع الغيار التفاصيل العملية اللازمة لإكمال الاستبدال الآمن والصحيح.
الأنواع الشائعة لخطوط حاقن الوقود وخصائصها
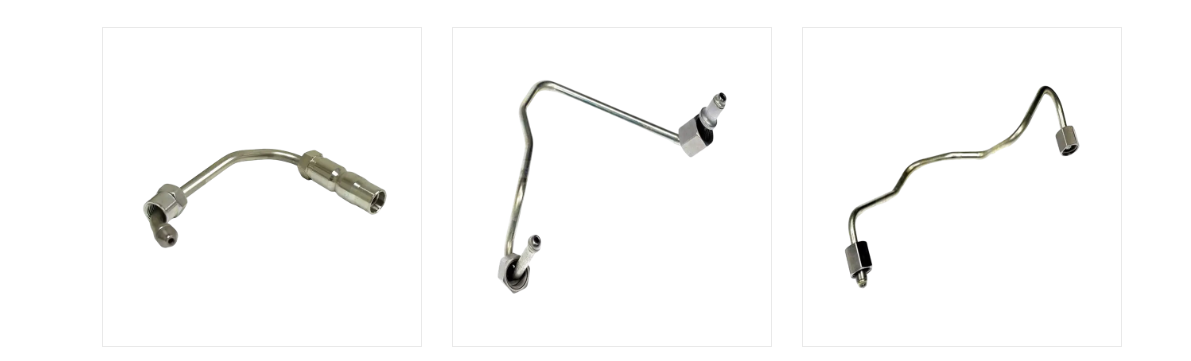
ليس كل خط حاقن الوقود يبدو أو يعمل بنفس الطريقة. يعتمد النوع الصحيح على نظام حقن الوقود الذي يخدمه، والضغط الذي يجب أن يتحمله، ومدى مرونة التوجيه التي تسمح بها حجرة المحرك. توضح البطاقات أدناه التكوينات الأكثر شيوعًا عند تحديد مصدر خط بديل.
خط الضغط العالي للسكك الحديدية المشتركة
خط فولاذي صلب يربط القضيب المشترك بحاقن فردي، مصمم لتحمل الضغوط العالية جدًا والنبض السريع المستخدمة في أنظمة السكك الحديدية المشتركة الحديثة للديزل.
خط حاقن المضخة المضمنة
أنبوب فولاذي صلب فردي يعمل مباشرة من مضخة حقن ميكانيكية مضمنة إلى حاقن واحد، وهو نموذجي لتصميمات محركات الديزل القديمة بدون حاجز مشترك.
خط الوقود المرن المموج
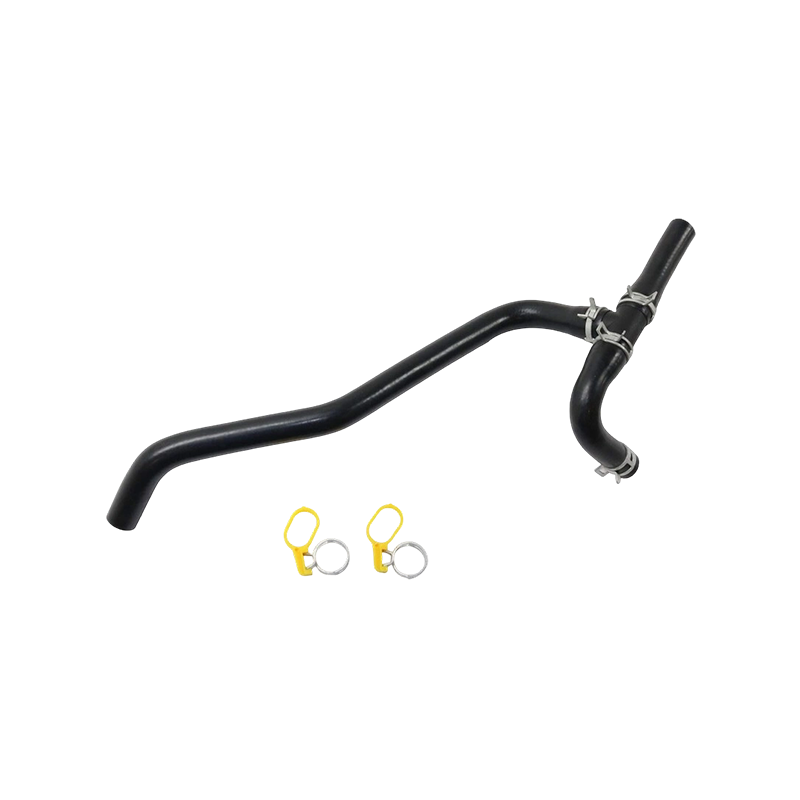
أنبوب مموج مرن يستخدم بشكل عام في دوائر الإمداد أو العودة ذات الضغط المنخفض، حيث تتوافق قدرته على الثني مع حركة المحرك واهتزازه.
خط استبدال منحني CNC مخصص
خط منحني ليتوافق مع التوجيه ثلاثي الأبعاد لمحرك معين، ويتم إنتاجه عندما لا يتوفر جزء بديل جاهز للاستخدام لمحرك أقدم أو أقل شيوعًا.
خط إمداد/إرجاع الضغط المنخفض
يحمل الوقود من الخزان إلى المضخة أو يعيد الوقود الزائد إلى الخزان، ويعمل عند ضغط أقل بكثير من خطوط الضغط العالي الموجودة على جانب الحاقن.
تم تصميم خطوط حاقن الوقود لتتحمل ضغطًا محددًا للغاية اعتمادًا على نظام حقن الوقود الذي تخدمه. تعمل أنظمة المضخات الخطية الميكانيكية القديمة عادةً عند ضغوط ذروة أقل بكثير من أنظمة السكك الحديدية المشتركة الحديثة. لقد أدت هندسة السكك الحديدية المشتركة للديزل على وجه الخصوص إلى دفع ضغوط الحقن إلى الأعلى عبر أجيال المحرك المتعاقبة لتحسين عملية الانحلال وتقليل الانبعاثات. نظرًا لأن خط الاستبدال الصحيح يجب أن يتم تقييمه على الأقل لضغط التشغيل الأقصى للنظام، فإن فهم موقع محرك معين على طيف الضغط هذا يعد خطوة أولى مهمة قبل طلب قطعة بديلة. يوضح المقياس أدناه الموقع التقريبي لأنظمة السكك الحديدية المشتركة الحديثة التي تعمل بالديزل ضمن مقياس مرجعي عام يتراوح من 0 إلى 250 ميجا باسكال.
توجد إبرة القياس داخل الجزء العلوي من المقياس، مما يعكس النقطة المشار إليها على نطاق واسع والتي تعمل بها أنظمة السكك الحديدية المشتركة الحديثة التي تعمل بالديزل عادةً عند ضغوط قصوى تتجاوز 200 ميجا باسكال. وهذا أعلى بكثير من نطاق الضغط المرتبط بأنظمة مضخات الحقن الخطية الميكانيكية القديمة، والتي تقع عادةً في الأجزاء السفلية والمتوسطة من نفس المقياس. إن الأثر العملي لأي شخص يبحث عن خط حاقن وقود بديل واضح ومباشر: لا ينبغي أبدًا استبدال الخط المصنّف لنظام الضغط المنخفض الأقدم بمحرك السكك الحديدية المشترك الحديث، حتى لو كانت الأبعاد المادية متشابهة. يعالج المصنعون متطلبات الضغط هذه في المقام الأول من خلال اختيار المواد وعملية العمل البارد الموضحة في القسم التالي، بدلاً من مجرد استخدام جدار أكثر سمكًا على الأنابيب العادية. تجدر الإشارة إلى أن ضغط الذروة الدقيق لأي طراز محرك محدد يجب دائمًا تأكيده وفقًا لمواصفات الشركة المصنعة للمحرك بدلاً من افتراضه من مقياس مرجعي عام مثل هذا. يمكن أيضًا أن تعمل أجيال المحركات المختلفة من نفس الشركة المصنعة بمستويات ضغط مختلفة مع تطور متطلبات الانبعاثات والأداء بمرور الوقت. وهذا هو أحد الأسباب التي تجعل استبدال خط حاقن الوقود ليس مهمة مقاس واحد يناسب الجميع، ولماذا مطابقة المواصفات الدقيقة لمتغير المحرك أكثر أهمية من المطابقة بالمظهر الجسدي الخام وحده. بالنسبة لورش العمل التي تتعامل مع مجموعة واسعة من نماذج المحركات، فإن الاحتفاظ بمخطط مرجعي لنطاقات الضغط الشائعة حسب نوع النظام يمكن أن يقلل من خطر تركيب خط منخفض التصنيف. نظرًا لأن الخط الذي يعمل تحت غلاف الضغط المقدر قد يفشل دون وجود علامات تحذيرية واضحة مسبقًا، يتم التعامل مع فحص المواصفات هذا بشكل عام كخطوة ذات صلة بالسلامة بدلاً من كونها إجراء شكلي اختياري. تساعد مراجعة سياق الضغط هذا أيضًا في تفسير سبب تصنيع خطوط حاقن الوقود، على عكس العديد من تركيبات أنابيب السيارات الأخرى، وفقًا لتفاوتات ضيقة نسبيًا وفئات ضغط مخصصة بدلاً من تصميم عالمي واحد.
يجب تصنيف خط حاقن الوقود الصحيح لفئة الضغط المحددة للمحرك الذي يخدمه، حيث أن استبدال خط الضغط المنخفض بنظام السكك الحديدية المشتركة الحديث يمكن أن يؤدي إلى الفشل.
كيف يتم بناء خطوط حاقن الوقود: المادة والهيكل ومبدأ العمل
يعد خط حاقن الوقود أكثر من مجرد طول بسيط للأنابيب. يتم تصنيعها عادةً من أنابيب فولاذية عالية القوة ومنخفضة السبائك مختارة خصيصًا، ثم يتم معالجتها بالحرارة لزيادة قوة إنتاجها الأساسية. تمر العديد من خطوط الضغط العالي بعد ذلك عبر عملية عمل باردة إضافية تُعرف باسم التنظيف التلقائي، حيث يتم إخضاع الأنبوب لضغط داخلي متحكم فيه يؤدي إلى تشوه بلاستيكي طفيف في الجدار الداخلي. بمجرد تحرير هذا الضغط، يحتفظ الجدار الداخلي بطبقة من إجهاد الضغط المتبقي الذي يجب التغلب عليه عن طريق ضغط التشغيل قبل أن يتراكم أي إجهاد شد صافي في المادة، مما يحسن بشكل كبير مقاومة الكلال وضغط الانفجار. يتم بعد ذلك استخدام معدات ثني الأنابيب الدقيقة CNC لتشكيل الخط النهائي وفقًا للهندسة ثلاثية الأبعاد الدقيقة التي يتطلبها محرك معين، نظرًا لأن نصف قطر الانحناء غير المتطابق يمكن أن يؤدي إلى تركيز الضغط عند النقطة الخاطئة على طول الخط. يلخص الجدول أدناه العناصر الهيكلية الموجودة عادة في خط الضغط العالي الصلب مقارنة بالخط المموج المرن.
هيكل خط الضغط العالي الصلب
| هيكل الخط المموج المرن
|
يتم تحديد مقاومة الكلال لخط حاقن الوقود إلى حد كبير من خلال كيفية معالجة الأنابيب الفولاذية وليس من خلال سمك الجدار وحده. تؤدي نبضات الضغط العالي المتكررة الناتجة عن كل حدث حقن إلى وضع ضغط دوري على الجدار الداخلي للأنبوب، وهو المكان الذي من المرجح أن تنشأ فيه شقوق التعب بمرور الوقت. يمكن للمعالجة الحرارية أن تحسن القوة الأساسية للفولاذ، ولكن يتم استخدام عملية الفريتاج التلقائي الإضافية للعمل على البارد خصيصًا لمواجهة هذا الإجهاد الدوري. يعرض الرسم البياني أدناه مؤشرًا توضيحيًا لعمر التعب النسبي يقارن بين الأنابيب القياسية والأنابيب المعالجة بالحرارة والأنابيب المعالجة بالتخريب التلقائي.
كما يوضح الرسم البياني، يتم تعيين الأنابيب الفولاذية القياسية دون معالجة إضافية كمؤشر عمر الكلال النسبي الأساسي في هذا الرسم التوضيحي. تظهر الأنابيب المعالجة بالحرارة تحسنًا معتدلًا عن خط الأساس، بما يتوافق مع المبدأ الهندسي العام المتمثل في أن المعالجة الحرارية تزيد من قوة إنتاج القاعدة وبالتالي ترفع مستوى الإجهاد الذي يمكن أن يتحمله الأنبوب قبل أن يتراكم تلف الكلال. تُظهِر الأنابيب المعالجة بالتخريب التلقائي أكبر تحسن بين الفئات الثلاث في هذه المقارنة التوضيحية، وهو ما يتوافق مع سبب ارتباط عملية العمل البارد هذه على وجه التحديد بتصنيع خط حاقن الوقود عالي الضغط بدلاً من الأنابيب الفولاذية ذات الأغراض العامة. الآلية الكامنة وراء هذا التحسن هي أن إجهاد الضغط المتبقي المتبقي في الجدار الداخلي بعد التنظيف الذاتي يجب التغلب عليه أولاً عن طريق تشغيل إجهاد الشد قبل أن يتطور أي إجهاد شد صافي، مما يؤدي بشكل فعال إلى رفع عتبة الكلال العملي. وهذا مهم بشكل خاص لخطوط الحاقن لأنها تواجه عددًا كبيرًا جدًا من دورات الضغط على مدار عمر تشغيل المحرك، مما يجعل التحسن المعتدل في مقاومة الكلال ذا معنى من الناحية التراكمية. يجدر التعامل مع هذا المخطط كمقارنة نسبية توضيحية بدلاً من ضمان رقم محدد لعمر الخدمة، نظرًا لأن أداء الكلال الفعلي يعتمد أيضًا على قطر الأنبوب، وسمك الجدار، ونصف قطر الانحناء، وجودة التثبيت. من المتوقع عمومًا أن يتفوق الخط المعالج بالفرز التلقائي الذي تم تصنيعه وتركيبه بشكل صحيح على أنبوب قياسي ذي أبعاد مماثلة في ظل نفس ظروف التشغيل، استنادًا إلى علم المواد الأساسي الموصوف أعلاه. يعد هذا أحد الأسباب التي تجعل الشركة المصنعة المتخصصة لأنابيب حاقن الوقود تتعامل عادةً مع خطوة المعالجة هذه كجزء أساسي من الإنتاج بدلاً من ترقية اختيارية. بالنسبة للمشترين وورش العمل التي توفر خطوط بديلة، فإن التأكد من قيام المورد بتطبيق هذا النوع من المعالجة على خطوط الضغط العالي يمكن أن يكون سؤالاً ذا صلة، منفصلاً عن مواصفات الأبعاد الأساسية للخط. يساعد فهم تفاصيل التصنيع هذه أيضًا في تفسير سبب عدم اعتبار الأنبوب الفولاذي العام، حتى لو كان ذو أبعاد خارجية مطابقة، بديلاً مناسبًا لخط حاقن الوقود المصمم لهذا الغرض في تطبيق الضغط العالي.
إن العمل البارد التلقائي والثني الدقيق باستخدام الحاسب الآلي هما ما يمنح خط حاقن الوقود المصمم لهذا الغرض مقاومة التعب، وهذا هو السبب في أن الأنبوب الفولاذي العام ليس بديلاً مناسبًا.
سيناريوهات التطبيق ومعايير الاختيار الرئيسية لخطوط حاقن الوقود
تُستخدم خطوط حقن الوقود عبر مجموعة واسعة من تطبيقات الديزل والحقن المباشر. تعتمد محركات الديزل للركاب والشاحنات الخفيفة المزودة بأنظمة السكك الحديدية المشتركة على خطوط ضغط عالي قصيرة ومنحنية بدقة يتم توجيهها عبر حجرة المحرك المعبأة بإحكام. غالبًا ما تستخدم محركات الديزل الزراعية والشاحنات الثقيلة خطوطًا أطول ذات هندسة انحناء أكثر تعقيدًا للوصول إلى الحاقنات المتمركزة عبر رأس أسطوانة أكبر. تستخدم محركات الديزل البحرية ومجموعات المولدات الصناعية في كثير من الأحيان خطوطًا ذات قطر أكبر مصنفة لدورات العمل المستمرة بدلاً من الاستخدام المتقطع للسيارات. تستخدم أنظمة الحقن المباشر للبنزين أيضًا خطوط ضغط عالي مخصصة، على الرغم من أنها عادةً ما تكون عند ضغوط ذروة أقل من أنظمة السكك الحديدية المشتركة للديزل.
عند اختيار خط حاقن الوقود البديل أو تحديد مصدره، يعمل المشترون بشكل عام من خلال مجموعة متسقة من المعايير قبل تقديم طلب مع الشركة المصنعة أو المورد:
- هل يتوافق تصنيف ضغط الخط مع ذروة ضغط التشغيل لنظام المحرك أو يتجاوزها؟
- هل يتطابق القطر الخارجي وسمك الجدار مع مواصفات المعدات الأصلية؟
- هل تعمل هندسة الانحناء والطول الإجمالي على إعادة إنتاج التوجيه الأصلي بشكل صحيح؟
- هل تتوافق التركيبات النهائية وزاوية مخروط الختم مع منافذ المضخة والحاقن التي يتم توصيلها؟
- هل تتوافق مادة الأنابيب ومعالجتها (المعالجة الحرارية، والتفريخ التلقائي) مع واجب الضغط العالي؟
- هل يمكن للشركة المصنعة أو تاجر الجملة دعم الطلبات المتكررة بدقة أبعاد متسقة لتلبية احتياجات الأسطول أو الوحدات المتعددة؟
لا تتعرض خطوط حاقن الوقود لضغط ثابت وثابت أثناء تشغيل المحرك؛ بدلاً من ذلك، يتقلب الضغط بسرعة حيث يفتح كل حدث حقن ويغلق الحاقن. يتكرر نمط النبض هذا عدة مرات في الثانية بسرعات المحرك النموذجية، مما يؤدي إلى دورات ضغط متكررة على الخط وتركيباته النهائية. إن اختيار خط مُصنف فقط لمتوسط ضغط التشغيل، بدلاً من الضغط الأقصى الذي تم الوصول إليه خلال كل نبضة، من شأنه أن يترك هامش أمان منخفضًا بشكل كبير. عادةً ما ينظر المهندسون الذين يقومون بمراجعة تصميم نظام الحقن إلى شكل نبض الضغط، وليس مجرد رقم ذروة واحد، لفهم ظروف التشغيل الحقيقية على طول الخط. يعرض الرسم البياني المساحي أدناه نمطًا توضيحيًا لنبض الضغط خلال دورة حقن واحدة للسياق.
يُظهر المخطط المساحي المظلل ارتفاع الضغط بشكل حاد أثناء حدث الحقن نفسه، مما يعكس الفترة القصيرة التي يتم فيها دفع الوقود عبر فوهة الحاقن عند ذروة ضغط النظام. خارج نافذة الحقن هذه، يستقر الضغط في الخط باتجاه خط أساس أكثر ثباتًا نسبيًا مرتبطًا بالقضيب المشترك أو ضغط المضخة. يتكرر هذا النمط بشكل مستمر أثناء تشغيل المحرك، مما يعني أن خط الحاقن يتعرض لعدد كبير جدًا من دورات الضغط هذه خلال ساعات التشغيل العادية. تكمن الأهمية العملية لنمط النبض هذا في أن مواصفات الضغط المقدر للخط يجب أن تأخذ في الاعتبار ذروة كل نبضة، وليس مجرد متوسط الضغط عبر الدورة. يعد هذا أيضًا جزءًا من سبب اعتبار مقاومة الكلال، التي تمت مناقشتها في القسم السابق، أحد الاعتبارات المهمة في تصميم خطوط حاقن الوقود على وجه التحديد، نظرًا لأن الخط يخضع بشكل أساسي لنمط تحميل دوري مستمر بدلاً من ضغط ثابت واحد. تؤدي الاختلافات في سرعة المحرك والحمل أيضًا إلى تغيير التردد، وإلى حد ما شكل، نمط النبض هذا، حيث يتم ضبط توقيت الحقن ومدته ليتناسب مع متطلبات التزود بالوقود. تم تصميم الخط الذي تم تصنيفه ومعالجته بشكل صحيح لفئة الضغط المقصودة لتحمل نمط النبض هذا خلال فترة الخدمة المتوقعة للمحرك. إذا كان الخط غير محدد أو تعرض لتلف الكلال بسبب العمر أو عيب في التصنيع، فإن هذا النبض المتكرر غالبًا ما يكون الآلية التي تؤدي في النهاية إلى صدع أو فشل عند نقطة تركيز الإجهاد مثل الانحناء أو وصلة التركيب. يرتبط نمط الضغط الناتج عن النبض أيضًا بالنقطة السابقة حول تصنيف الضغط: الخط الذي يبدو مناسبًا استنادًا إلى متوسط الضغط وحده قد يظل أقل من الحجم مقارنة بذروة ضغط النبض الفعلية التي سيواجهها في الخدمة. يعد التعرف على هذا التمييز سياقًا مفيدًا عند مقارنة أوراق المواصفات لخيارات خط الحاقن المختلفة أثناء قرار الاختيار أو الاستبدال.
يعتمد اختيار خط حاقن الوقود المناسب على مطابقة تصنيف الضغط والأبعاد وهندسة الانحناء لنظام المحرك الدقيق، وليس فقط فئة التطبيق العامة.
أنواع خطوط حاقن الوقود: مقارنة تفصيلية
يقارن الجدول أدناه التكوينات الثلاثة الأكثر صلة بقرار الاستبدال: الخط الفولاذي الصلب عالي الضغط، والخط المموج المرن، وخط الاستبدال المخصص المثني باستخدام الحاسب الآلي والذي يتم إنتاجه عند عدم توفر جزء جاهز.
| البعد | خط الضغط العالي الصلب | خط مموج مرن | خط CNC-منحني مخصص |
|---|---|---|---|
| الاستخدام الأساسي | توصيل الضغط العالي من المضخة/السكك الحديدية إلى الحاقن | دوائر العرض/الإرجاع ذات الضغط المنخفض | الاستبدال المباشر لخطوط تصنيع المعدات الأصلية المتوقفة |
| نطاق الضغط النموذجي | في كثير من الأحيان 100-250 ميجا باسكال | ضغط منخفض نسبيا | مطابق لتصنيف النظام الأصلي |
| مادة | فولاذ منخفض السبائك، معالج بالحرارة، ومعالج ذاتيًا | المعدن المموج أو الأنابيب المرنة المقواة | نفس عملية الفولاذ مثل الخط الصلب، المنحني حسب الطلب |
| المرونة | هندسة جامدة وثابتة | ينثني لامتصاص الاهتزاز والحركة | جامدة، منتجة لهندسة محددة |
| دقة التثبيت مطلوبة | مطلوب تطابق عالي ودقيق بين الانحناء والطول | معتدل | مرتفع، يجب إعادة إنتاج التوجيه الأصلي |
| نقطة الفشل النموذجية | ثني أو تركيب اتصال تحت التعب | جدار مموج أو تركيب مجعد | ثني أو تركيب اتصال تحت التعب |
لا تواجه كل نقطة على طول خط حاقن الوقود نفس القدر من الضغط أثناء تشغيل المحرك. تقوم المقاطع المستقيمة من الأنابيب عمومًا بتوزيع الضغط المرتبط بالضغط بشكل متساوٍ نسبيًا على طولها. على النقيض من ذلك، تركز أقسام الانحناء الضغط الإضافي عند نصف القطر الخارجي للمنحنى، نظرًا لأن جدار الأنبوب يكون أرق وأكثر تعقيدًا هندسيًا عند الانحناء منه على طول المسار المستقيم. تقدم وصلات التركيب تركيز الضغط الخاص بها بسبب هندسة مخروط الختم وقوة التثبيت من صامولة الاتحاد. تعرض الخريطة الحرارية أدناه مؤشرًا توضيحيًا للإجهاد النسبي عبر مناطق الأنابيب الثلاثة هذه في ظل ظروف حمل المحرك الثلاثة.
| منطقة الأنابيب | خامل | تحميل جزئي | حمولة كاملة |
|---|---|---|---|
| قسم مستقيم | 2 | 4 | 6 |
| قسم الانحناء | 3 | 6 | 9 |
| اتصال المناسب | 3 | 5 | 8 |
تُظهر الخريطة الحرارية زيادة الضغط النسبي من التباطؤ إلى الحمل الكامل عبر جميع مناطق الأنابيب الثلاثة، والذي يتبع مباشرة من ضغوط الحقن الأعلى وأحداث الحقن الأكثر تكرارًا المرتبطة بحمل المحرك الأعلى. في كل حالة حمل، يُظهر قسم الانحناء باستمرار مؤشر إجهاد نسبي أعلى من القسم المستقيم، مما يوضح سبب التعامل مع هندسة الانحناء ونصف قطر الانحناء كتفاصيل تصميم مهمة بدلاً من اختيارات التوجيه العرضية. تُظهر وصلات التركيب أيضًا إجهادًا نسبيًا مرتفعًا مقارنة بالأقسام المستقيمة، على الرغم من أنها أقل بشكل عام إلى حد ما من قسم الانحناء في هذه المقارنة التوضيحية، مما يعكس طبيعة الإجهاد المركزة ولكن الموضعية عند نقطة اتصال مترابطة. عند التحميل الكامل، تظهر المناطق الثلاث أعلى قيمها في هذا النمط التوضيحي، بما يتوافق مع المناقشة السابقة لذروة نبض الضغط أثناء كل حدث حقن في ظل ارتفاع الطلب على التزود بالوقود. يساعد هذا النمط في تفسير سبب الإبلاغ عن حالات الفشل المرتبطة بالتعب في خطوط حاقن الوقود بشكل أكثر شيوعًا في مواقع الانحناء ووصلات التركيب مقارنةً بجزء مستقيم غير مضطرب من الأنبوب. بالنسبة للمصنعين، يعد هذا جزءًا من مبرر استخدام معدات ثني CNC الدقيقة التي يمكن أن تنتج نصف قطر انحناء ثابت وتدريجي بدلاً من الانحناء الحاد أو غير المستوي الذي من شأنه أن يزيد من تركيز الضغط عند تلك النقطة. بالنسبة لورش العمل التي تقوم بالاستبدال، يعد هذا النمط أيضًا تذكيرًا عمليًا لفحص مناطق الانحناء ووصلات التركيب عن كثب بحثًا عن أي علامة على تلف السطح أو التآكل أو الإفراط في الشد السابق قبل افتراض أن الخط لا يزال صالحًا للخدمة. إنه يعزز أيضًا سبب ضرورة قيام الخط البديل بإعادة إنتاج هندسة الانحناء الأصلية بدلاً من استخدام انحناء أكثر حدة أو إحكامًا كحل بديل أثناء التثبيت، نظرًا لأن تغيير نصف قطر الانحناء يمكن أن يغير نمط تركيز الضغط الموضح هنا. التعامل مع خريطة الحرارة هذه كنمط هندسي توضيحي بدلاً من نتيجة مقاسة لأي محرك محدد، لا يزال بإمكان مشغلي ورش العمل والمعدات استخدام العلاقة العامة لكل منطقة على حدة لتحديد أولويات نقاط الفحص أثناء الصيانة الروتينية.
تحمل المقاطع المنحنية والوصلات الملائمة ضغطًا أكبر باستمرار من المقاطع المستقيمة، ولهذا السبب يجب أن تقوم الخطوط البديلة بإعادة إنتاج هندسة الانحناء الأصلية بدلاً من الاختصار المعدل ميدانيًا.
إرشادات الاستبدال والصيانة: كيفية استبدال خط حاقن الوقود بأمان
يوضح التسلسل التالي العملية العامة لاستبدال خط حاقن الوقود. يجب دائمًا التأكد من الخطوات الدقيقة وقيم عزم الدوران وإجراءات تخفيف الضغط وفقًا لوثائق الخدمة الخاصة بالمحرك أو المعدات المحددة قبل بدء العمل.
- تأكد من مواصفات خط الاستبدال الصحيحة، بما في ذلك تصنيف الضغط والقطر والطول وهندسة الانحناء، مقابل مرجع OEM أو دليل الخدمة.
- قم بتخفيف ضغط نظام الوقود المتبقي باتباع الإجراء المحدد من قبل الشركة المصنعة للمحرك قبل فصل أي خط ضغط عالي.
- افصل البطارية أو اعزل النظام الكهربائي كإجراء وقائي عام قبل العمل بالقرب من نظام الوقود.
- قم بفك وإزالة صواميل الربط في كل من طرف المضخة/السكة ونهاية الحاقن باستخدام صامولة التوهج ذات الحجم الصحيح أو مفتاح ربط قدم الغراب لتجنب تقريب التركيبات.
- اسحب الخط القديم بعناية دون الضغط عليه على المكونات المجاورة، مع ملاحظة مساره الأصلي واتجاه الانحناء.
- افحص الأسطح المخروطية المانعة للتسرب في كل من منافذ الحاقن والمضخة/السكك بحثًا عن أي تلف قبل تركيب الخط الجديد.
- ضع الخط الجديد يدويًا أولاً، مع محاذاة مخاريط الغلق بشكل مباشر قبل ربط صواميل الوحدة لتجنب التشابك المتقاطع.
- قم بعزم دوران كل صامولة اتحادية إلى القيمة المحددة من قبل الشركة المصنعة للمحرك أو الخط، مع تجنب الشد الزائد والإفراط.
- أعد توصيل البطارية واتبع إجراء البدء المحدد من قبل الشركة المصنعة لإعادة ضغط نظام الوقود.
- قم بتشغيل المحرك في وضع الخمول وتحقق بصريًا من كل اتصال جديد للتأكد من عدم تسرب الوقود قبل إعادة السيارة أو المعدات إلى التشغيل العادي.
- أعد فحص عزم الدوران لكل تركيب بعد فترة تشغيل قصيرة، نظرًا لأن الدورة الحرارية الأولية قد تتطلب أحيانًا فحصًا للمتابعة.
غالبًا ما يكون العثور على خط بديل يتطابق مع هندسة المعدات الأصلية هو الجزء الأكثر صعوبة في هذه العملية، خاصة بالنسبة لنماذج المحركات الأقدم أو الأقل شيوعًا حيث لا يتوفر خط جاهز. تأسست شركة NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD.، على أساس مصنع Ningbo Xingxin Metal Products Factory السابق الذي تأسس في عام 1995، وهي شركة مصنعة لخط حاقن الوقود ومصنع تركيب أنابيب السيارات الموجود في Wanhou، مدينة Zhanqi، منطقة Yinzhou، Ningbo، وتعمل من منشأة تغطي حوالي 32000 متر مربع مع حوالي 26000 متر مربع من مساحة أرضية المصنع. يتضمن إعداد الإنتاج الخاص بالشركة عشر آلات ثني الأنابيب الأوتوماتيكية بالكامل CNC، وخطوط تجميع أفران اللحام واسعة النطاق، ومعدات التشكيل الداخلي الهيدروليكي، وآلة توسيع الماء الهيدروليكي 800 طن، وأجهزة اللحام بالليزر الأوتوماتيكية، وروبوتات اللحام، ومراكز تصنيع واسعة النطاق، مدعومة بمختبر أبحاث واختبار داخلي. يسمح هذا النوع من قدرة الثني والتشكيل باستخدام الحاسب الآلي لموردي أنابيب حاقن الوقود بإعادة إنتاج التوجيه ثلاثي الأبعاد لمحرك معين بدقة، وهو أمر ذو صلة مباشرة عندما يحتاج الخط البديل إلى مطابقة هندسة الانحناء الأصلية بدلاً من تكييفه من طول مستقيم عام. بالنسبة لمشغلي الأساطيل وورش العمل والشركات المصنعة للمعدات التي توفر خطوط بديلة بكميات كبيرة، فإن العمل مع إحدى الشركات المصنعة لأنابيب السيارات أو تاجر الجملة يمكن أن يساعد في ضمان دقة الأبعاد المتسقة عبر الطلبات المتكررة.
يعتمد الاستبدال الآمن لخط حاقن الوقود على تخفيف ضغط النظام أولاً، ومطابقة المواصفات الأصلية الدقيقة، وتوجيه كل اتصال إلى القيمة المحددة من قبل الشركة المصنعة.
الأسئلة المتداولة حول استبدال خط حاقن الوقود
ما هو الإجراء الصحيح لاستبدال خط حاقن الوقود؟استبدال أ fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
هل أحتاج إلى تخفيف ضغط نظام الوقود قبل إزالة خط الحاقن؟نعم، يمكن أن يظل الضغط المتبقي في نظام الوقود عالي الضغط حتى بعد إيقاف تشغيل المحرك، لذا فإن اتباع إجراء تخفيف الضغط المحدد من قبل الشركة المصنعة قبل فصل أي خط حاقن هو إجراء احترازي قياسي. يمكن أن يؤدي تخطي هذه الخطوة إلى مخاطر تتعلق بالسلامة نظرًا للضغوط الموجودة في السكك الحديدية المشتركة وأنظمة الوقود ذات الضغط العالي المماثلة. |
هل يمكن ثني خط حاقن الوقود أو إعادة تشكيله أثناء التثبيت؟تم تصميم خطوط حاقن الوقود وثنيها باستخدام الحاسب الآلي لهندسة محددة، وإعادة تشكيل الخط أو إجباره أثناء التثبيت يمكن أن يؤدي إلى تركيزات الضغط أو تلف السطح الذي لم يتم حسابه في التصميم الأصلي. إذا كان الخط البديل لا يتطابق مع التوجيه المطلوب، فإن الحصول على بديل منحني بشكل صحيح بدلاً من التعديل الميداني لخط موجود هو النهج الأكثر موثوقية بشكل عام. |
ما هو عزم الدوران الذي يجب استخدامه عند تركيب خط حاقن وقود جديد؟تختلف قيم عزم الدوران لصواميل اتحاد خط الحاقن حسب حجم التركيب ونوع الخيط ومواصفات الشركة المصنعة للمحرك، لذلك يجب استخدام دليل الخدمة المطبق أو مخطط عزم الدوران الخاص بالشركة المصنعة للحصول على الرقم الدقيق بدلاً من التقدير العام. يمكن أن يؤدي كل من التشديد الزائد والإفراط إلى حدوث مشكلات في الموثوقية، ولهذا السبب يتم التعامل مع مطابقة قيمة عزم الدوران المحددة كخطوة مهمة في عملية الاستبدال. |
كيف أعرف ما إذا كان خط حاقن الوقود بحاجة إلى الاستبدال بدلاً من الإصلاح؟يعد التشقق أو التآكل أو التشوه أو تسرب الوقود حول الانحناء أو وصلة التركيب من المؤشرات الشائعة التي تشير إلى ضرورة استبدال الخط بدلاً من إصلاحه، نظرًا لأن هذه الخطوط تعمل في ظل دورة مستمرة للضغط العالي بحيث لا يتم تصميم طرق الإصلاح بشكل عام لتحملها بشكل موثوق. عادةً ما يتم التعامل مع أي خط يُظهر الضرر بالقرب من نقطة تركيز الإجهاد مثل الانحناء أو التركيب كمرشح بديل وليس كمرشح إصلاح. |
ما الذي يجب أن تبحث عنه ورشة العمل أو تاجر الجملة عند شراء خطوط حاقن الوقود البديلة من الشركة المصنعة؟عادةً ما ينظر المشترون إلى قدرة الشركة المصنعة على مطابقة هندسة الانحناء الأصلية وتقييم الضغط بدقة، إلى جانب القدرة الإنتاجية والاتساق عبر الطلبات المتكررة لاحتياجات الأسطول أو الوحدات المتعددة. يمكن أن تكون مراجعة معدات التصنيع وعملية الجودة الخاصة بالمورد، مثل دقة الانحناء باستخدام الحاسب الآلي وممارسات تتبع المواد، جزءًا مفيدًا من تقييم الشركة المصنعة لأنبوب حاقن الوقود أو تاجر الجملة للمصادر المستمرة. |
استبدال أ fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
منتجاتنا الرئيسية
 اتصل بنا
+86-138 0586 3066
+86-574 8840 6311
 المنتجات
 إرسال بريد إلكتروني
 الجوال
حقوق النشر©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. جميع الحقوق محفوظة.
 مصنع أنابيب السيارات المتميز في الصين
توريد تجهيزات أنابيب السيارات المخصصة
الخصوصية